
Le mécanisme derrière le grenaillage
Le grenaillage fixe une contrainte résiduelle de compression à la surface d’un composant, et c’est le véritable mécanisme qui résiste à l’amorçage des fissures de fatigue. Tout procédé de grenaillage, qu’il soit rotatif, à aiguilles ou de précontrainte, existe pour produire cet effet. Ça semble être un objectif simple. L’atteindre de façon constante l’est moins.
Ce qui se passe réellement à la surface
Lorsque le média frappe une surface métallique avec assez de force, ça cause une déformation plastique localisée. La couche de surface s’étire légèrement, mais le matériau en dessous ne bouge pas. À mesure que le composant revient à l’équilibre, ce décalage fixe une couche de contrainte de compression à la surface, tandis que le matériau sous-jacent conserve un état de tension équilibrant, plus en profondeur dans la pièce.
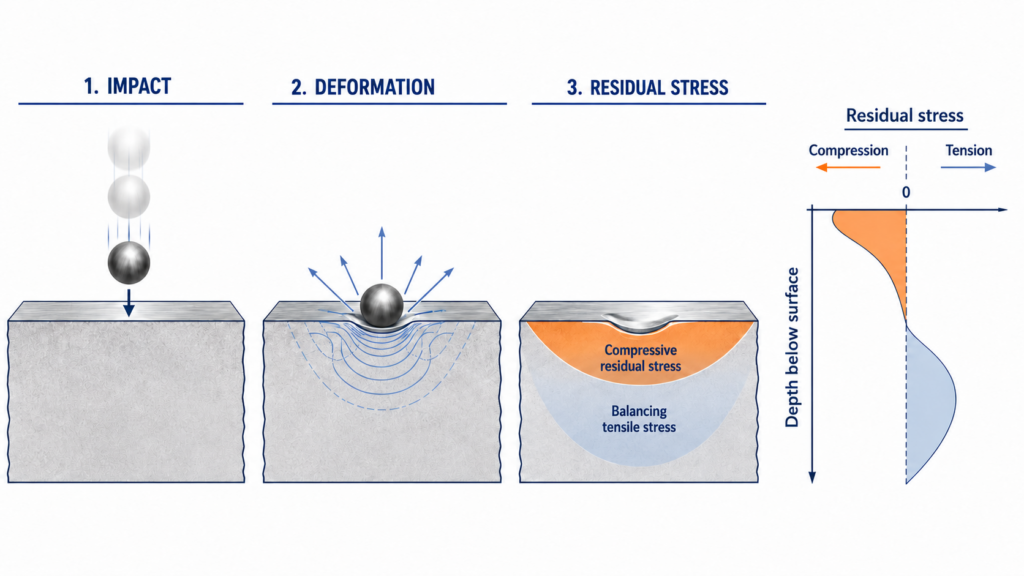
Cette couche de compression compte parce que les fissures de fatigue s’amorcent presque toujours à la surface, à un trou de fixation, un congé, un bord usiné. Les fissures se propagent sous l’effet d’une contrainte de tension. Une couche de compression résiste activement à cette contrainte de tension, retardant ou empêchant complètement l’amorçage des fissures. Ce n’est pas un revêtement et ça ne change pas les dimensions de la pièce de façon significative. Ça change l’état de contrainte interne du matériau lui-même.
Pourquoi la contrôler est plus difficile qu’il n’y paraît
La profondeur et l’intensité de cette couche de compression dépendent de plusieurs variables à la fois : la dureté du média, sa vitesse, l’angle d’impact et le temps d’exposition, entre autres. Changer l’une de ces variables change aussi le profil de contrainte obtenu. L’intensité et la couverture de grenaillage, c’est ainsi que ça se vérifie en pratique, un sujet couvert dans notre article Démystifier l’intensité Almen, mais le vrai défi commence ici, à la surface elle-même, avant même qu’une mesure ait lieu.
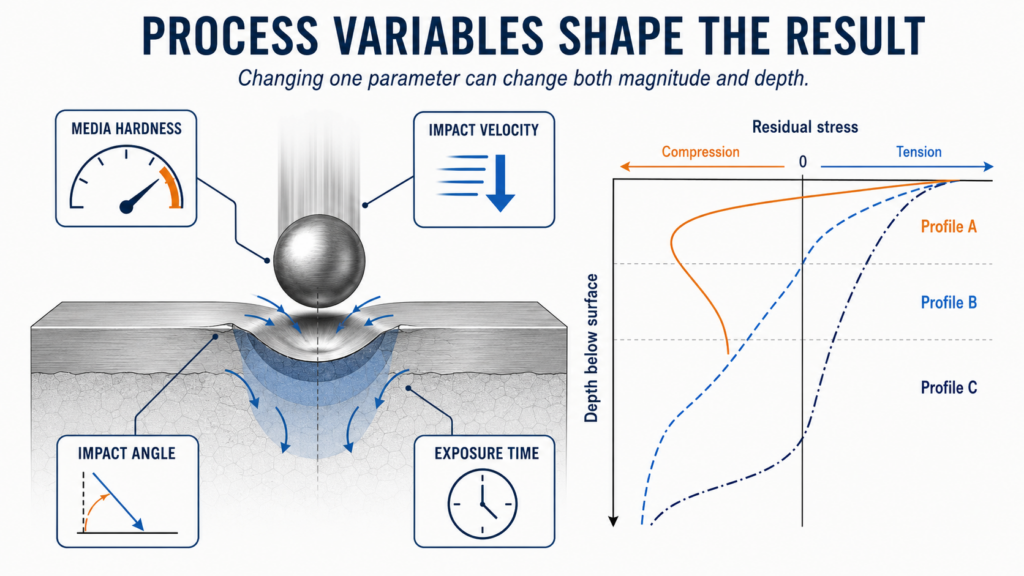
Mal contrôler ce procédé n’est pas qu’une préoccupation théorique. Des analyses de défaillance en aérospatiale ont documenté des cas où un grenaillage mal contrôlé a contribué à des défaillances par fatigue plutôt que de les prévenir, un rappel que la couche de compression n’aide que si le procédé reste à l’intérieur de ses paramètres spécifiés, passe après passe.
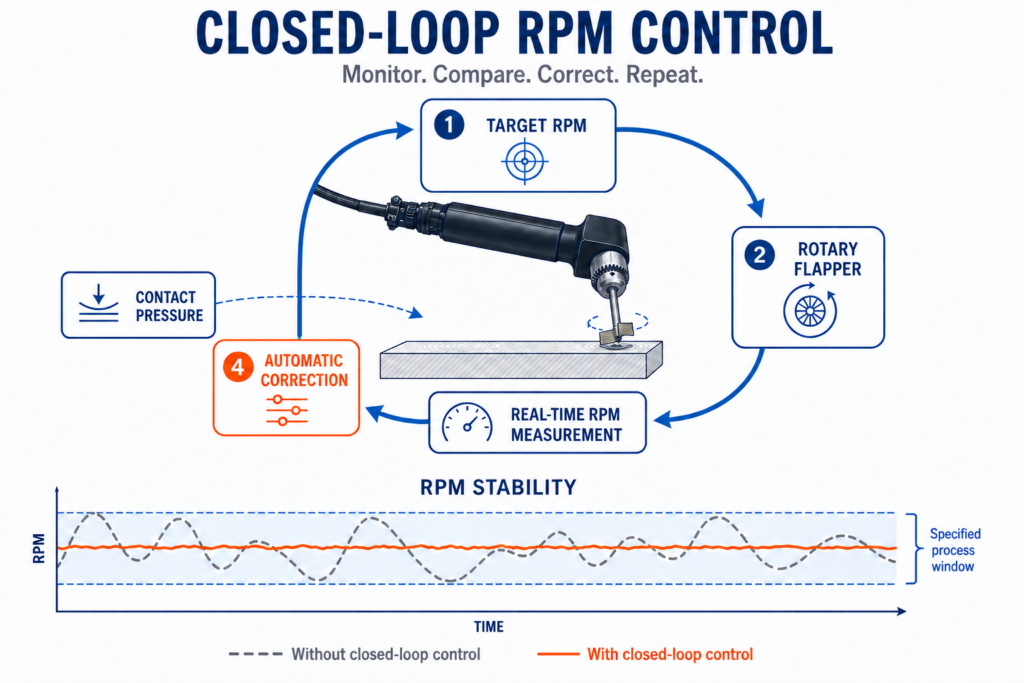
C’est exactement le problème que le contrôle RPM en boucle fermée a été conçu pour résoudre. Plutôt que de fonctionner à une vitesse fixe en espérant que les conditions restent constantes, un système en boucle fermée surveille et ajuste continuellement le RPM en temps réel, corrigeant des variables comme les changements de pression de contact au fur et à mesure qu’ils surviennent, pas après coup.
L’effet concret est simple : moins de variabilité entre opérateurs, moins de variabilité entre les passes sur une même pièce, et un procédé qu’on peut retracer jusqu’à de vrais paramètres machine enregistrés, plutôt qu’une supposition que les réglages ont été suivis correctement. Sur un composant où tout l’enjeu est une couche de compression constante, ce genre de contrôle n’est pas un luxe. C’est la différence entre un procédé réellement reproductible et un procédé qui ne le semble que sur papier.
L’effet concret est simple : moins de variabilité entre opérateurs, moins de variabilité entre les passes sur une même pièce, et un procédé qu’on peut retracer jusqu’à de vrais paramètres machine enregistrés, plutôt qu’une supposition que les réglages ont été suivis correctement. Sur un composant où tout l’enjeu est une couche de compression constante, ce genre de contrôle n’est pas un luxe. C’est la différence entre un procédé réellement reproductible et un procédé qui ne le semble que sur papier.
Trois procédés, un même objectif
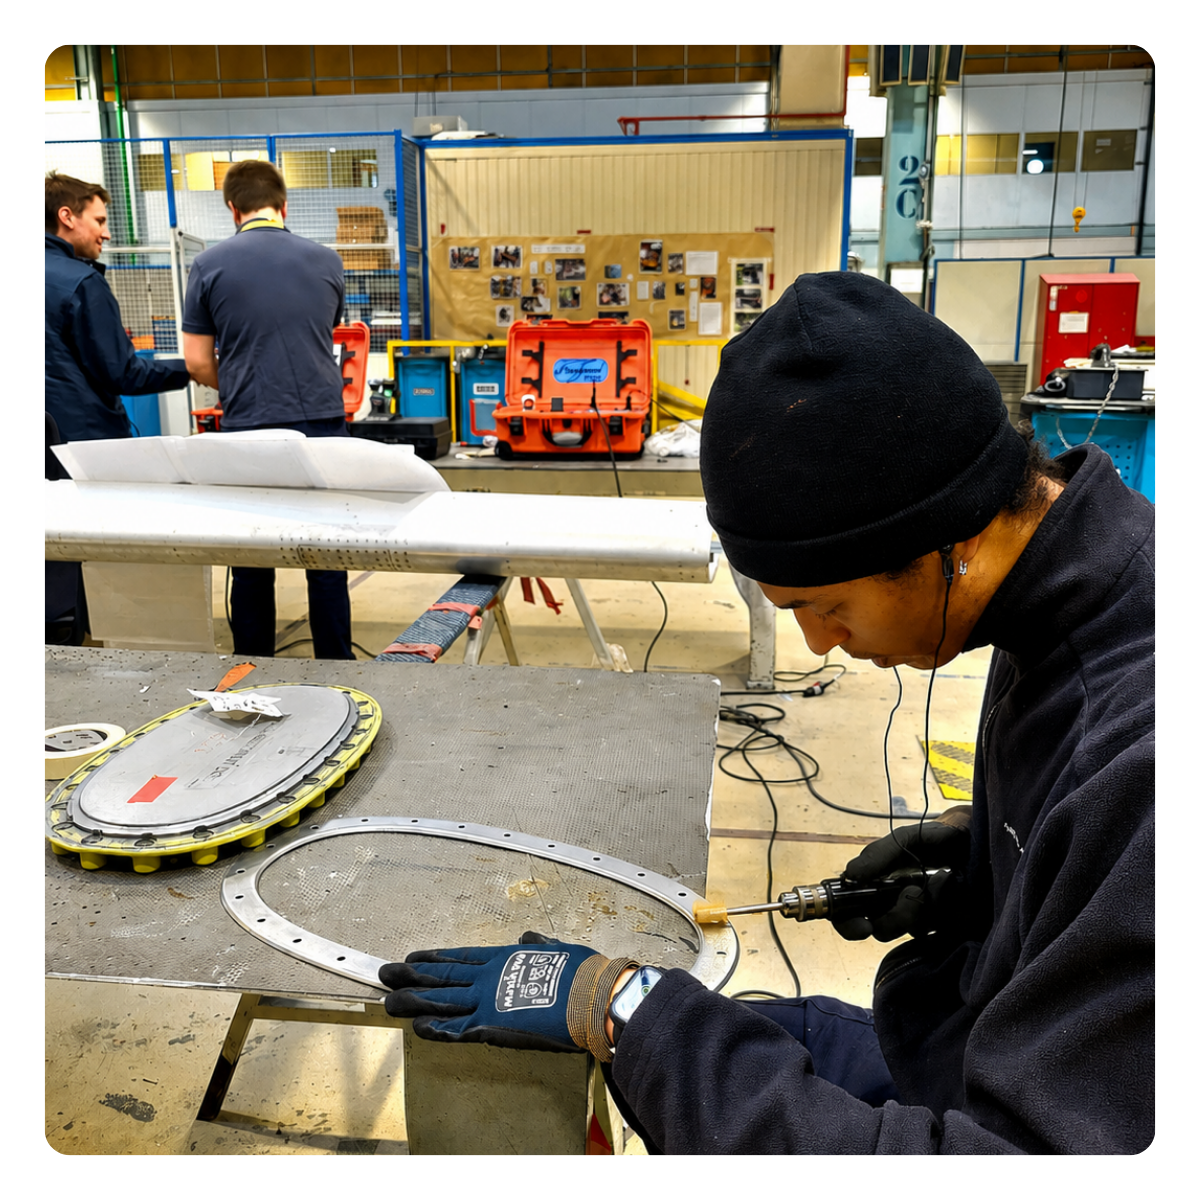
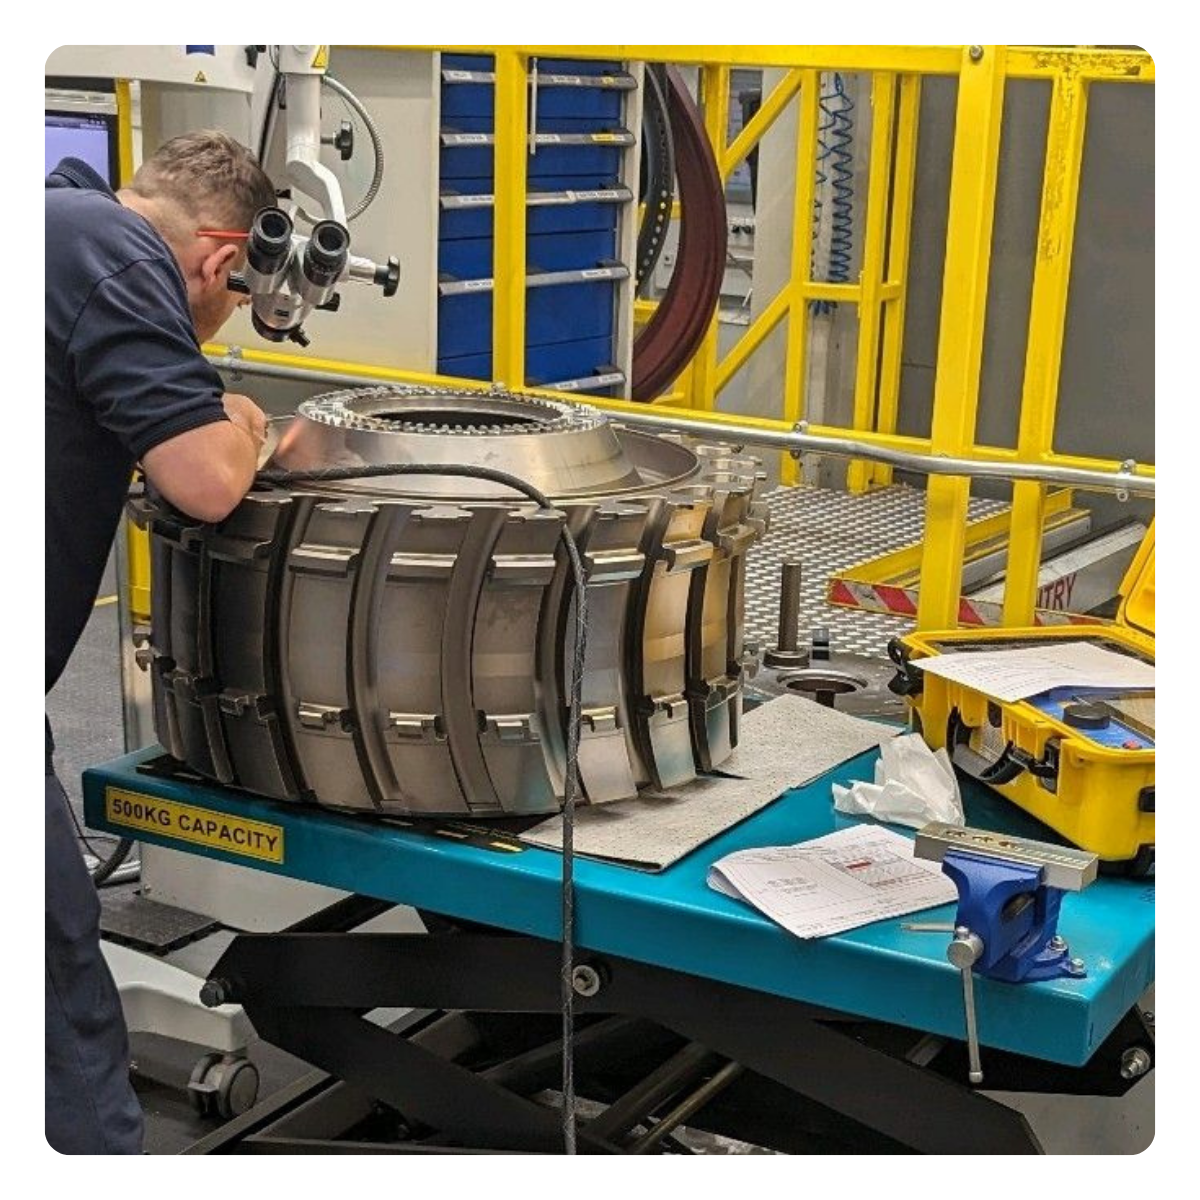
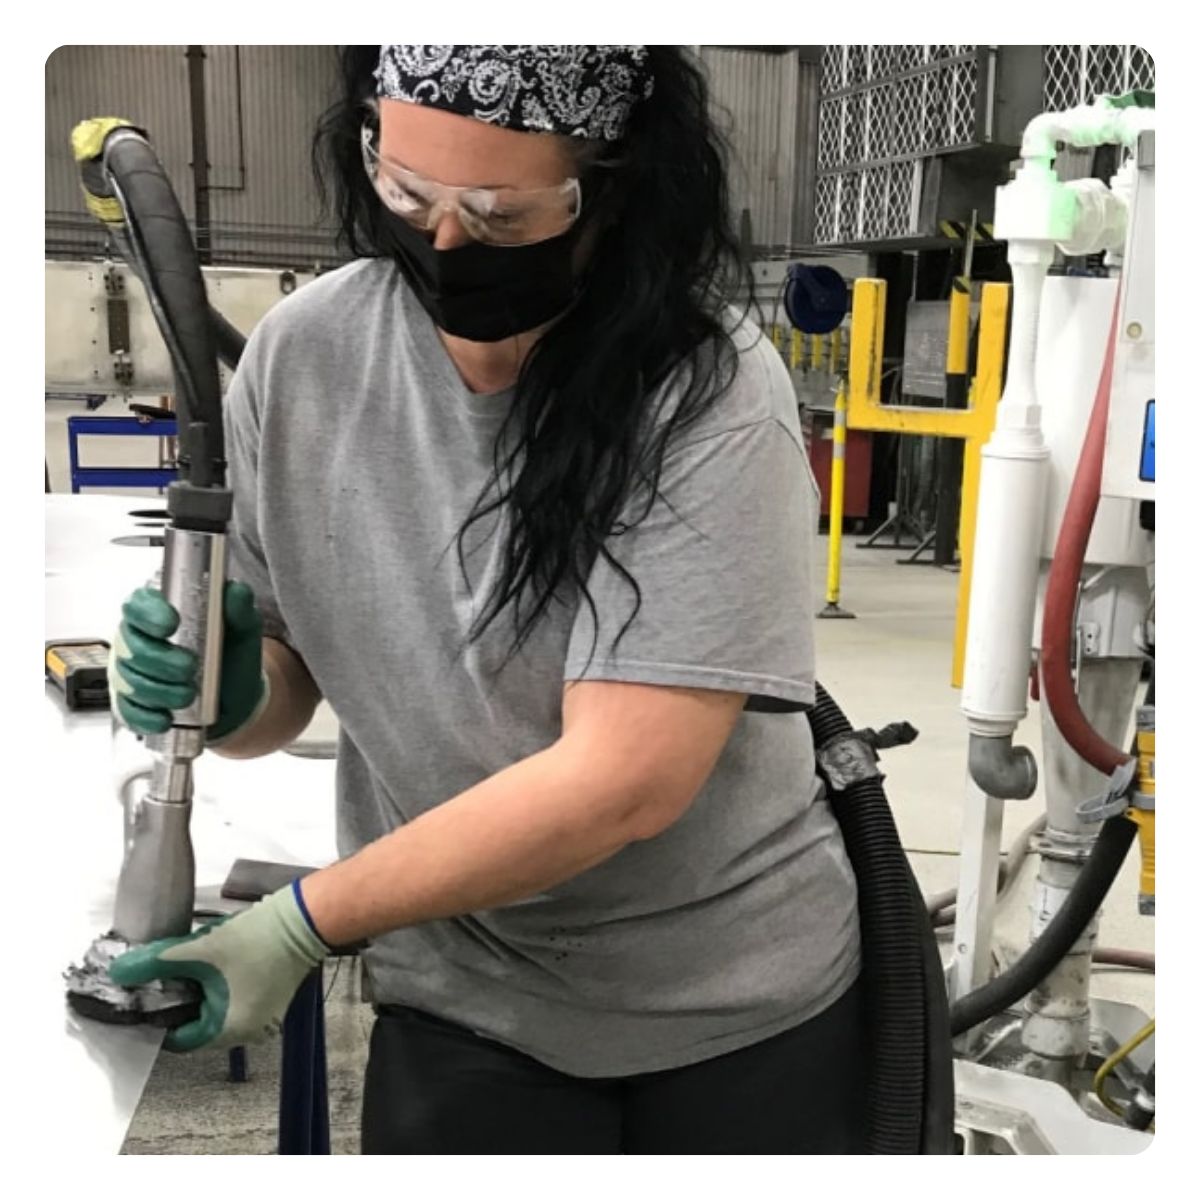
Shockform conçoit trois solutions de grenaillage, chacune conçue pour produire une couche de compression contrôlée dans un contexte différent :
 |
 |
 |
FlapSpeed® PROutilise le grenaillage rotatif pour introduire une couche de compression contrôlée directement sur les surfaces, sans retirer le composant de l’aéronef.
|
Spiker®-ESutilise le grenaillage à aiguilles pour atteindre des géométries plus étroites et complexes, là où des outils plus larges ne peuvent pas physiquement accéder, tout en produisant le même résultat de compression contrôlée.
|
SmartPeen®utilise le grenaillage de précontrainte pour appliquer un traitement de compression plus large sur de plus grandes surfaces, adapté aux composants qui absorbent des charges cycliques répétées et de forte intensité.
|
Différents composants demandent différentes approches pour atteindre le même résultat sous-jacent. C’est ce qui justifie de concevoir trois solutions distinctes plutôt qu’une seule.
Là où ça compte le plus
Compressive residual stress is not a niche concern. It sits behind fatigue life calculations across civil aviation, defence, energy, and space applications, anywhere a metal component experiences repeated cyclic loading over its operational life. Aging fleets in particular depend on it: a component engineered decades ago now accumulates far more cycles than originally planned, and the compressive layer at its surface is doing more of the work to keep it there.
Vous voulez le détail technique sur la mesure de l’intensité et de la couverture? Notre FAQ sur le grenaillage couvre les fondamentaux en profondeur.
Parlez à nos experts pour savoir comment notre équipement de grenaillage pourrait s’intégrer à votre procédé.
Avis sur l’image : Cette image a été créée avec l’IA, à partir du style de notre propre équipement, pour illustrer le concept de traitement de surface abordé ci-dessus.