
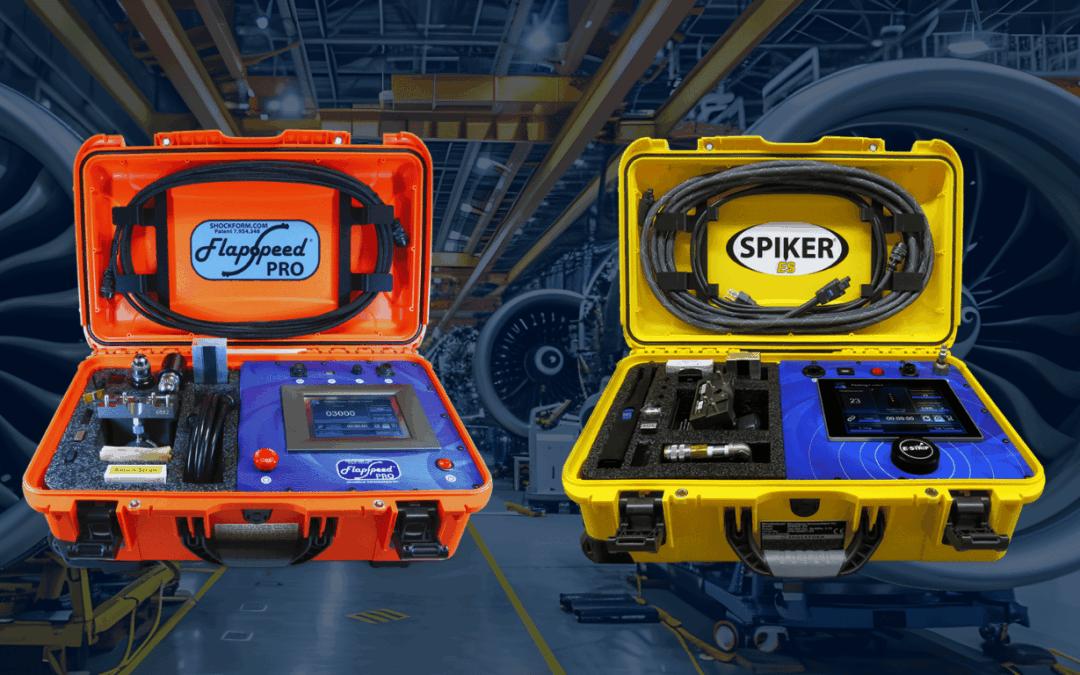
Où le grenaillage à aiguilles sans FOD est le meilleur choix
Le grenaillage rotatif et le grenaillage à aiguilles rétablissent tous deux les contraintes résiduelles de compression après une réparation, mais pour les moteurs, la différence entre les deux est qu’il faut éliminer tout risque de FOD (débris de corps étrangers). Comme le grenaillage à aiguilles n’introduit aucun média libre, il convient mieux aux réparations de moteurs partiellement ou entièrement assemblés.
Pourquoi les réparations de moteurs aéronautiques ont besoin d’alternatives portables
Après le meulage de la zone endommagée (blending), il faut réintroduire le grenaillage pour rétablir les contraintes résiduelles de compression et protéger le composant contre la fissuration par fatigue future. Il s’agit d’une exigence obligatoire dans tous les programmes de réparation MRO.
Toutefois, le grenaillage de précontrainte conventionnel n’est pas toujours pratique pour ces réparations : des médias libres pourraient se retrouver dans des composants assemblés, comme les trains d’atterrissage, les rails de volets, les orifices d’accès au carburant, les moteurs et plus encore.
Des méthodes de rechange, comme le grenaillage rotatif et le grenaillage à aiguilles, amènent donc un grenaillage répétable directement à la pièce, avec un minimum de manipulation.
Comment fonctionne le grenaillage rotatif
Ce procédé utilise des flaps flexibles dotés de billes de carbure de tungstène. Lorsque l’outil fait tourner le flap, les billes frappent à répétition la zone réparée, ce qui crée une déformation locale de la surface et une couche de contraintes résiduelles de compression.
Le FlapSpeed® PRO apporte des paramètres d’opération contrôlés à ce procédé portable. Il convient aux réparations localisées sur les zones accessibles des composants de moteur, des trains d’atterrissage et des structures d’aéronef, partout où le flap a assez de dégagement pour tourner et frapper la surface de la pièce. Il couvre aussi des intensités de 0,004A à 0,0165A po (1 500 à 6 000 RPM).
Comment fonctionne le grenaillage à aiguilles
Cette méthode utilise un système en boucle fermée comprenant plusieurs aiguilles en carbure de tungstène à entraînement pneumatique, qui frappent à répétition la surface traitée de la pièce pour induire la même couche de compression que celle obtenue à la fabrication d’origine.
Shockform a mis au point le Spiker®-ES pour les réparations de moteurs aéronautiques, de turbines et de structures critiques, là où l’accès est restreint et où le FOD est une préoccupation. De plus, différentes configurations de tête atteignent des éléments comme les pieds d’aubes, les alésages internes, les congés, les coins et les zones en retrait qu’un flap rotatif peine à traiter.
Quel procédé convient à la réparation?
| À considérer | FlapSpeed® PRO (grenaillage rotatif) | Spiker®-ES (grenaillage à aiguilles) |
| Procédé | Grenaillage rotatif | Grenaillage à aiguilles pneumatique |
| Média | Billes de carbure de tungstène liées à un flap | Aiguilles en carbure de tungstène |
| État du moteur | Composant déposé ou accès externe contrôlé | Moteur partiellement ou entièrement assemblé, composants critiques |
| Géométrie | Surface accessible, dégagement pour la rotation du flap et de la main | Rayons et géométries complexes et restreintes |
| Options de tête | Meuleuse droite ou à 90° | Une aiguille ou 4 aiguilles linéaires, tête droite ou flexible |
| Spécifications respectées | AMS 2590, AMS 2430, AMS 2592, Nadcap AC7117/4 et Airbus SMR 51-29-11 | AMS 2545 et Nadcap AC7117/6 |
La question n’est pas de savoir si une méthode est meilleure que l’autre : il s’agit de savoir quel procédé permet d’obtenir les meilleurs résultats tout en respectant la géométrie du composant, les spécifications de réparation, les limites d’accès et les restrictions de contamination. En bref, avec le FlapSpeed® PRO et le Spiker®-ES, Shockform offre aux équipes OEM et MRO de l’aérospatiale deux outils complémentaires et qualifiés pour amener le grenaillage directement à la réparation du moteur aéronautique.
Vous ne savez pas quel procédé votre réparation exige, ou vous avez besoin d’une soumission? Communiquez avec notre équipe à sales@shockform.com.
FOIRE AUX QUESTIONS
Quelle est la différence entre le grenaillage rotatif et le grenaillage à aiguilles?
Le grenaillage rotatif utilise des billes de carbure de tungstène liées à un flap en rotation; le grenaillage à aiguilles utilise des aiguilles dures qui frappent la surface par entraînement pneumatique. Les deux rétablissent les contraintes résiduelles de compression, mais le procédé à aiguilles n’introduit aucun média libre, ce qui en fait le choix pour les réparations sans FOD.
Le grenaillage rotatif peut-il être utilisé sur un moteur entièrement assemblé?
Vous pouvez l’utiliser lorsque la zone à réparer est accessible et que vous pouvez gérer le risque associé aux billes liées du flap. Cependant, pour les travaux où l’on ne peut tolérer aucun média libre, le grenaillage à aiguilles convient mieux. Lors d’essais de fatigue, le grenaillage à aiguilles s’est généralement révélé supérieur¹ au grenaillage rotatif.